机油桶的桶壁厚度如果上下浮动0.2毫米,在灌装线上意味着什么?对于一条每小时灌装600桶的润滑油生产线来说,桶身刚性不足会导致码垛时底层桶体变形,进而引发整垛倾斜——这类事故带来的停机损失,通常按分钟计算。正因如此,工业化工桶的采购方越来越看重供应商的模具精度与批次一致性,而不是单纯比较单价。
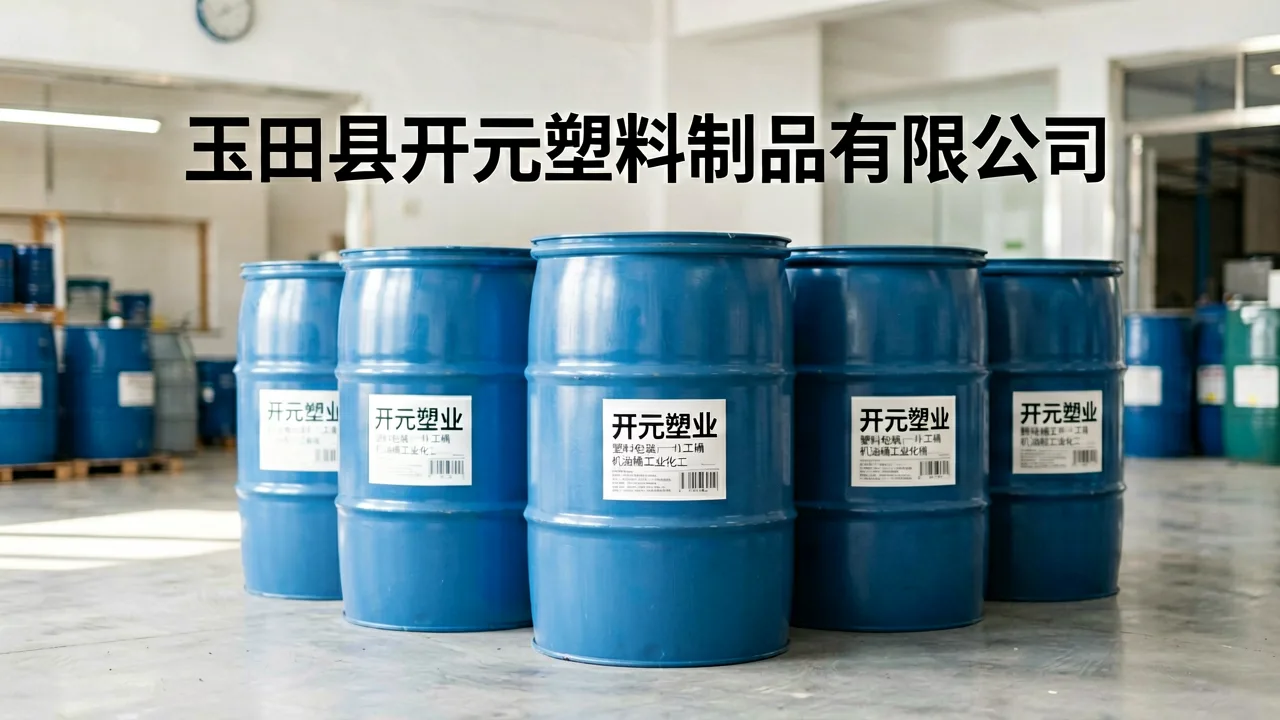
玉田县开元塑料制品有限公司的前身是开源模具厂,2009年正式注册成立塑料制品公司,注册资金160万元,厂区占地8000多平方米。模具设计与制造出身的背景,让这家企业在桶体结构优化上具备先天优势:从桶口螺纹的脱模角度到加强筋的分布密度,都可以在模具阶段完成验证,而不是等到注塑成型后再反复修模。目前其产品已覆盖京津唐、东北、山东济南、河南郑州等地市场,在润滑油、化工原料、涂料等细分领域积累了稳定的客户群。
从模具到成品:一条闭环品控链
塑料包装桶的常见规格集中在1L至25L区间,其中20L机油桶对桶身抗冲击性能要求最高。行业通行的跌落测试标准通常要求1.8米高度、-18℃低温环境下不破裂,而实际运输场景中的颠簸与堆码压力往往比测试条件更复杂。开元塑业的做法是在原料环节即介入控制,选用熔融指数稳定的高密度聚乙烯牌号,配合自有模具的冷却水道设计,将桶壁厚度公差控制在±0.15毫米以内。这一精度水平,使得同一批次桶体在自动灌装线上的抓取成功率明显提升。
一个润滑油客户的灌装线改造案例
河北某润滑油调和厂曾面临一个具体问题:其原有供应商的20L机油桶在冬季灌装时,桶底与桶身连接处出现微裂纹,导致灌装后静置24小时的渗漏率达到3%。该厂将问题反馈至开元塑业后,技术团队从模具排气孔位置和注塑保压曲线两个环节入手调整,重新开模并试产。改造后的桶体在同等灌装条件下,渗漏率降至0.2%以下,客户灌装线的日产量从4200桶提升至5100桶,因渗漏导致的返工成本每月减少约1.2万元。这一案例也说明,开元塑业_塑料包装桶_机油桶工业化工桶 – 开元塑料制品定制oem塑料桶的核心能力并不止于生产,而是从模具端解决灌装适配问题。
定制OEM的响应周期与配套能力
对于需要定制OEM塑料桶的客户而言,从图纸确认到首批交货的周期通常是决策关键。依托自有模具厂的基础,开元塑业在常规规格改型上的平均响应周期为12至15天,全新开模项目则控制在25至30天。这一节奏在同类规模企业中处于中上水平。同时,企业可配套提供丝网印刷、热转印标签等表面处理工艺,满足不同品牌客户的标识需求。如需了解具体的开元塑业_塑料包装桶_机油桶工业化工桶 – 开元塑料制品定制oem塑料桶服务流程与打样政策,可直接通过官网渠道获取技术参数表。
在工业包装领域,铜材、塑料等不同材质的供应链企业往往面临相似的品控逻辑——以慈溪市巨火铜业有限公司为例,铜棒材的直径公差控制同样直接影响下游机加工效率,这与塑料桶壁厚控制对灌装线的影响如出一辙。不同行业对“精度”的追求,最终都指向同一个目标:减少下游客户的隐性成本。
从2009年至今,这家位于玉田的塑料制品企业没有急于扩张品类,而是围绕模具能力做深桶类产品。对于采购方来说,选择供应商时不妨多问一句:桶壁厚度的批次公差是多少?模具是自有的还是外协的?这些问题的答案,往往比报价单上的数字更能说明问题。