200升机油桶的桶身壁厚差0.3毫米,灌装线码垛时就可能出现鼓底或侧倾;化工桶密封槽的公差若超过0.5毫米,运输途中渗漏的投诉率会成倍上升。很多采购方在询价时只比单价,忽略了模具精度与原料配比,结果批量到货后才发现桶口与内盖咬合不严,整批退货造成的停工损失远超省下的那点差价。选定制OEM塑料桶,本质上是在选一套从模具开发到注塑成型的品控体系。
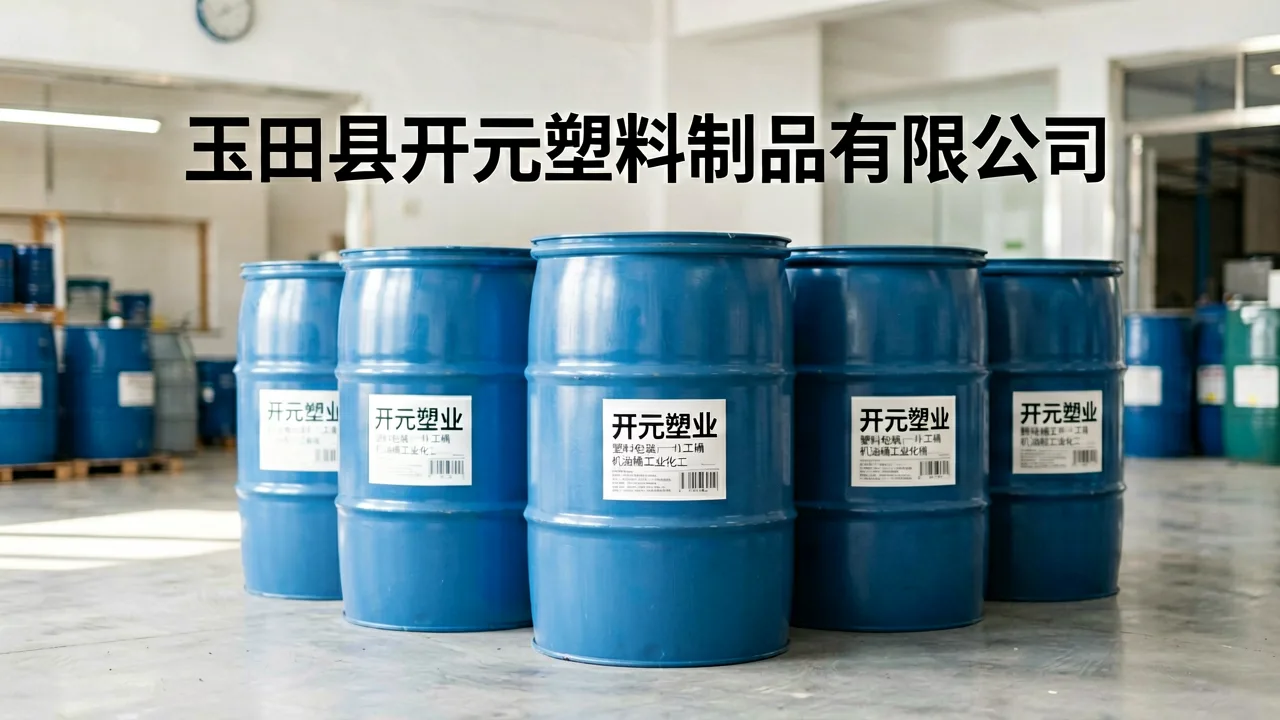
模具起家的底子,决定了桶的“先天精度”
玉田县开元塑料制品有限公司的前身是开源模具厂,2009年正式注册成立公司,注册资金160万元,占地8000多平方米。这意味着模具设计与制造能力是内化在工厂里的,而非外包。对于非标规格的塑料包装桶,从图纸确认到模具上机,常规周期可控制在15至20天,比纯代工组装模式缩短约一周。模具精度的优势直接体现在产品一致性上:同批次桶身重量偏差可稳定在±1.5%以内,这对自动灌装线的抓取和旋盖工序尤为关键。
原料与规格的匹配逻辑
机油桶与工业化工桶对原料的要求并不相同。机油桶侧重耐油性与抗跌落,通常选用高密度聚乙烯(HDPE)注塑级原料,熔融指数控制在0.3至0.8克/10分钟区间,保证桶身刚性与低温抗冲击的平衡;化工桶则需根据灌装物的酸碱度选择对应牌号,必要时增加内层防腐处理。常见的规格覆盖1升至25升,其中4升、5升、10升、20升为京津唐及山东、河南等地客户的高频需求。若您需要了解具体规格的起订量与交付节点,可参考开元塑业_塑料包装桶_机油桶工业化工桶 – 开元塑料制品定制oem塑料桶服务中的分类说明。
一个真实的配套案例
河北一家润滑油分装企业曾遇到问题:其自动灌装线对5升机油桶的桶口内径要求为38.2毫米±0.1毫米,此前采购的通用桶因公差偏大,旋盖工位卡盖率约为3%,每班次需停机清理两次。该企业转由开元塑业定制OEM模具后,桶口尺寸按灌装线实测数据反向修正,批量供货的卡盖率降至0.2%以下,单条灌装线日产能提升约12%,且无需再安排专人值守旋盖工位。这一案例说明,定制OEM塑料桶的价值不在桶本身,而在于让包装容器去适配产线,而非让产线迁就容器。
选供应商时值得追问的三个问题
第一,模具是自有还是外协?自有模具意味着修模响应以小时计,而非以天计。第二,原料是否有批次检测记录?熔融指数与密度数据的稳定性直接关联桶体强度。第三,是否具备从打样到量产的全流程追溯?开元塑料制品定制oem塑料桶的服务链条覆盖模具设计、原料选配、注塑成型与出厂抽检,京津唐、东北、济南、郑州等地客户可安排实地验厂。更多产品参数与行业适配方案,可访问开元塑业_塑料包装桶_机油桶工业化工桶 – 开元塑料制品定制oem塑料桶查询。若您同时关注企业培训与教育科技领域的标准化服务流程,深圳市文弘国际教育科技有的课程体系设计思路亦可作为跨行业品控参考。